Consultazione del prodotto
Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *
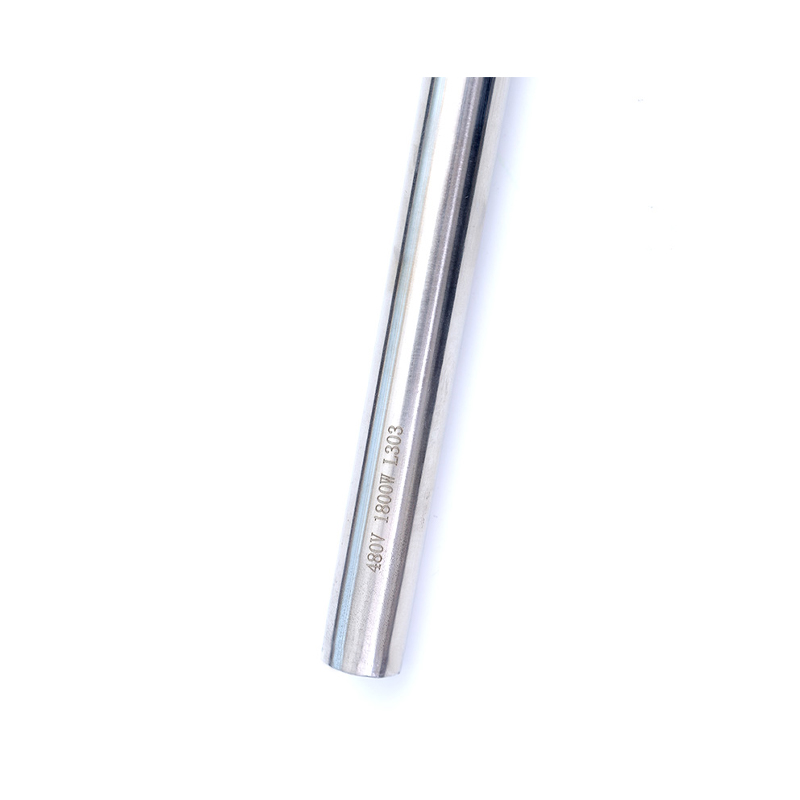
Quando le fluttuazioni di temperatura in uno stampo a iniezione producono bave su parti in plastica o quando la barra saldante di una macchina confezionatrice si guasta dopo tre settimane di funzionamento continuo, i tecnici della manutenzione spesso controllano per ultimo l'elemento riscaldante della cartuccia. La soluzione solitamente non è quella di sostituire l'intera macchina, ma di rivisitare i parametri di selezione e installazione dell'elemento stesso. Un elemento riscaldante a cartuccia affidabile ha una durata determinata dalla densità di watt, dal materiale della guaina, dalla densità dell'ossido di magnesio compattato e dal processo di sigillatura del terminale, non solo dalla potenza nominale e dalla lunghezza.
Un elemento riscaldante a cartuccia è un elemento riscaldante industriale a forma di tubo inserito in fori praticati. Il suo principio di funzionamento si basa su un circuito semplice ma efficiente: una bobina di nichel-cromo genera calore quando alimentata, un denso isolamento in ossido di magnesio trasferisce il calore a una guaina di acciaio inossidabile e la guaina lo conduce attraverso uno stretto contatto con la base metallica circostante. Poiché la fonte di calore è incorporata direttamente nell'oggetto da riscaldare, offre una risposta rapida e un controllo preciso della temperatura localizzato, che lo rendono prezioso per stampi, canali caldi e altri impianti industriali.
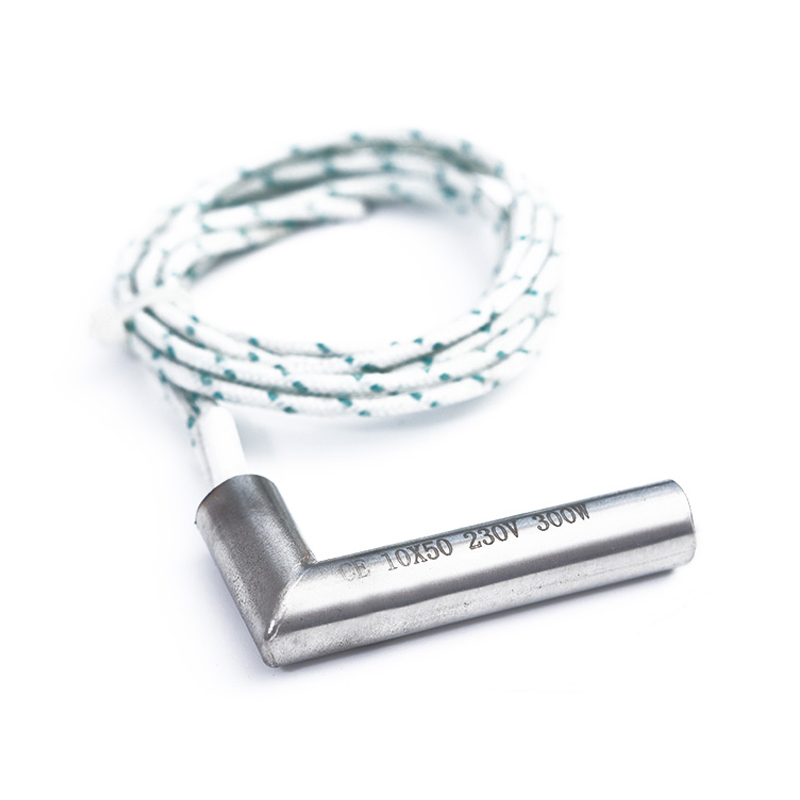
Negli stampi per stampaggio a iniezione e pressofusione, gli elementi riscaldanti a cartuccia sono solitamente incorporati in collettori o nuclei. Nelle macchine confezionatrici vengono inseriti in canali all'interno di matrici saldanti. In queste applicazioni, l'uniformità della distribuzione della temperatura superficiale influisce direttamente sull'accuratezza dimensionale, sulla qualità dell'aspetto e sul tempo di ciclo. Quando è coinvolta l'installazione dello stampo, a riscaldatore a cartuccia con piastra di bloccaggio fissa aiuta a evitare che l'elemento si muova durante le vibrazioni o lo smontaggio, semplificando il montaggio.
 Riscaldatore a cartuccia con piastra fissa di bloccaggio per installazione stampo Questo riscaldatore a cartuccia è dotato di una piastra di bloccaggio fissa che impedisce il movimento durante il montaggio e il funzionamento. La sua struttura affidabile garantisce una distribuzione uniforme del calore, contribuendo a ridurre i tempi di riscaldamento e a migliorare l'efficienza produttiva nelle applicazioni con stampi. Visualizza il prodotto →
La durata di un elemento riscaldante a cartuccia dipende da quattro fattori strutturali: materiale della guaina, densità dell'isolamento in ossido di magnesio, qualità della bobina di riscaldamento e metodo di sigillatura dei terminali.
La guaina deve resistere alla temperatura operativa, all'usura meccanica e agli attacchi chimici occasionali. L'acciaio inossidabile 304 si adatta alla maggior parte degli scenari di stampo standard. L'acciaio inossidabile 316 resiste meglio all'umidità e agli ambienti leggermente corrosivi. L'acciaio inossidabile 321 e Incoloy 800/840 sono destinati a esigenze di alta temperatura o alta densità di watt. Una regola pratica è che maggiore è la temperatura della guaina, minore è la densità di watt consentita.
| Materiale della guaina | Temperatura massima della guaina | Condizioni consigliate |
|---|---|---|
| Acciaio inossidabile 304 | 400°C | Riscaldamento stampi per uso generale |
| Acciaio inossidabile 316 | 400°C | Ambienti umidi o leggermente corrosivi |
| Acciaio inossidabile 321 | 500°C | Stampaggio ad alta temperatura, riscaldamento ciclico |
| Incoloy 800/840 | 600°C | Calore estremo, alta densità di watt |
La densità di compattazione dell'ossido di magnesio, misurata in g/cm³, è un fattore chiave sia per la conduttività termica che per la resistenza all'isolamento. Una bassa densità di compattazione fa sì che la resistenza dell'isolamento diminuisca rapidamente alle alte temperature, mentre una densità più elevata fornisce percorsi termici migliori e riduce la resistenza termica tra bobina e guaina. Per le apparecchiature con tensione nominale inferiore a 500 V, la resistenza di isolamento dal freddo dovrebbe normalmente essere di almeno 100 MΩ, ma ciò che conta di più è se rimane stabile durante il funzionamento a caldo.
Il materiale della bobina è solitamente una lega di nichel-cromo, tipicamente 80/20 o 60/16. Il diametro del filo e il numero di spire definiscono la resistenza dell'elemento. Se il cliente necessita di una potenza specifica a una tensione specifica, il design della bobina deve corrispondere. Aumentando la tensione per ottenere più calore si ridurrà la durata dell'elemento, poiché il calore della bobina aumenta con il quadrato della tensione.
La cessazione è uno dei punti di fallimento più alti. I giunti di saldatura esposti ad alte temperature sviluppano ossidazione e fatica meccanica. I design dei terminali audio includono la protezione del tubo metallico, cavi ad angolo retto o morsettiere esterne. Negli ambienti con spruzzi di refrigerante, una struttura terminale impermeabile prolunga notevolmente l'autonomia.
La sequenza di selezione corretta è: confermare la dimensione del foro praticato e la lunghezza effettiva riscaldata, quindi confermare la temperatura operativa target e la temperatura consentita della guaina, quindi calcolare il fabbisogno energetico e infine abbinare la tensione e la configurazione del cavo. Non iniziare mai dal potere.
La densità in watt è una delle specifiche più fraintese selezione della resistenza elettrica . La bassa densità protegge i polimeri sensibili al calore, la media densità fornisce una risposta equilibrata e l'alta densità è utile solo quando il controllo della temperatura è preciso e il materiale dello stampo può tollerarlo. La tabella seguente riassume gli intervalli tipici per riferimento pratico.
| Applicazione | Intervallo di densità in watt | Vincolo tipico |
|---|---|---|
| Stampi termoplastici | 2–5 W/cm² | Bassa densità per mantenere stabile la viscosità |
| Riscaldamento dello stampo standard | 5–15 W/cm² | Controllo e risposta bilanciati |
| Die e canale caldo | 10–20 W/cm² | Controllo preciso con cicli ad alta frequenza |
| Dispositivi di prova e piccoli strumenti | 15–25 W/cm² | Controllo rigoroso della temperatura superficiale |
Gli elementi riscaldanti a cartuccia svolgono ruoli diversi negli ambienti di produzione. Negli stampi a iniezione forniscono la temperatura necessaria per il riempimento della plastica e la pressione di mantenimento. Nei sistemi a canale caldo, funzionano con riscaldatori a molla per mantenere costante il flusso di materiale fuso. Nelle macchine per l'imballaggio garantiscono una sigillatura stabile grazie ad un efficiente trasferimento di calore. Diversi tipi di apparecchiature impongono requisiti meccanici diversi all'elemento.
Quando l'ambiente operativo prevede spruzzi di refrigerante o elevata umidità, a riscaldatore a cartuccia impermeabile garantisce che la struttura sigillata prevenga il rapido degrado della resistenza dell'isolamento, evitando costosi tempi di inattività non pianificati.
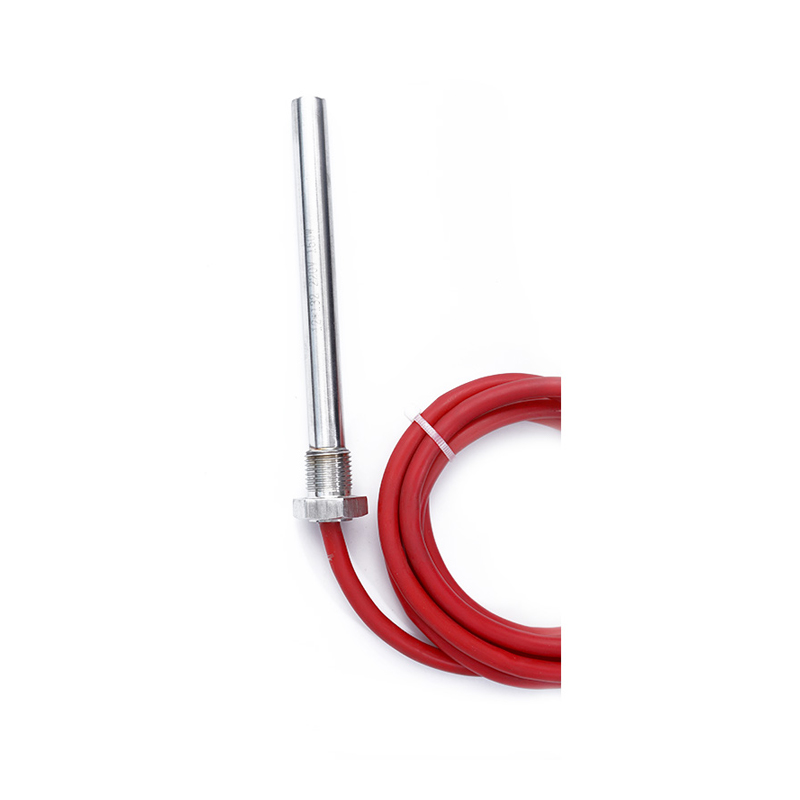 Riscaldatore a cartuccia impermeabile per ambienti ad elevata umidità Progettato per condizioni difficili, questo riscaldatore a cartuccia impermeabile utilizza materiali resistenti alla corrosione per impedire l'ingresso di umidità. Fornisce un riscaldamento stabile ed efficiente in applicazioni in cui schizzi di refrigerante o umidità elevata potrebbero altrimenti causare guasti. Visualizza il prodotto →
La maggior parte dei guasti non sono problemi di qualità casuali. Sono difetti di progettazione front-end creati dalla selezione o dalle condizioni di installazione.
I cataloghi standard coprono solo le specifiche comuni. Per progetti che richiedono spazio ridotto, uscite dei conduttori multiangolo, sensori di controllo della temperatura integrati o fissaggi filettati speciali, la produzione personalizzata diventa importante. I produttori solitamente possono produrre elementi con diametri, lunghezze e strutture terminali speciali secondo i disegni.
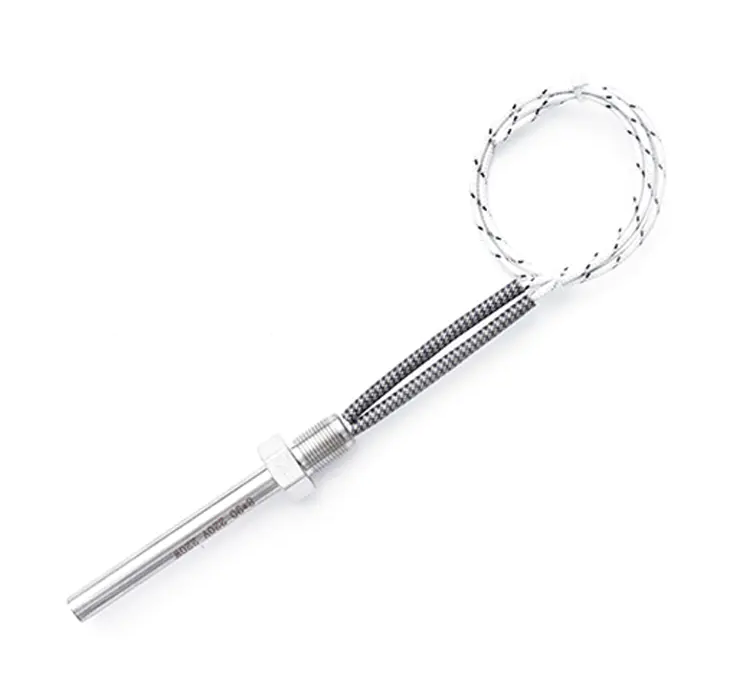
Quando lo spazio di montaggio è estremamente limitato, a riscaldatore a microcartuccia è una scelta pratica per canali portautensili stretti e piccole attrezzature da laboratorio. È inoltre possibile combinare varianti a doppia filettatura, struttura del tubo metallico ad angolo retto, cavo esterno e cavo isolato in ceramica in base alla frequenza di manutenzione della macchina, alla posizione della fonte di calore e allo spazio di cablaggio.
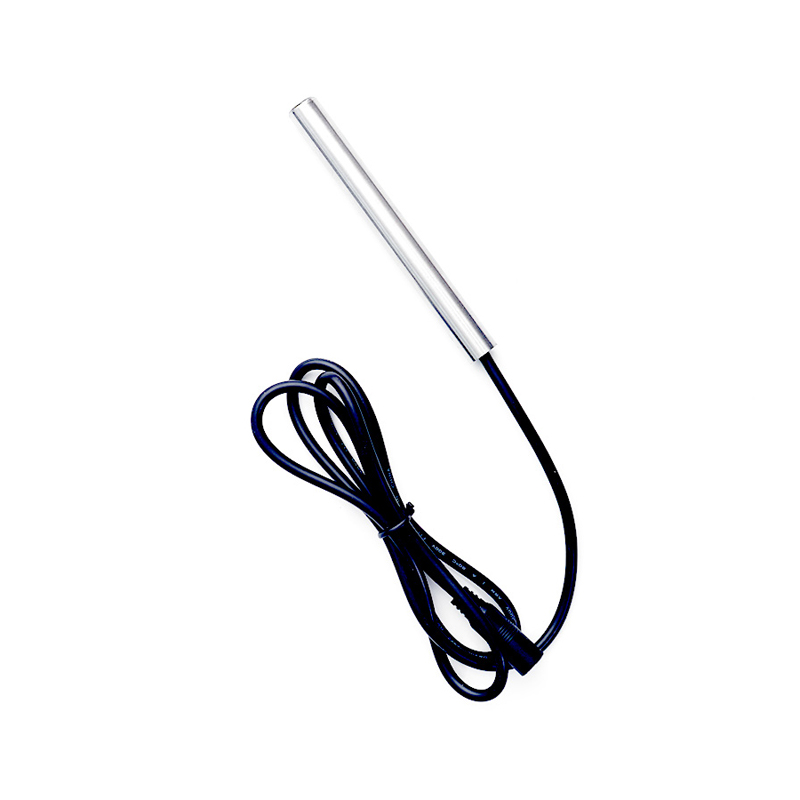 Riscaldatore a microcartuccia per spazi ristretti e riscaldamento di precisione Ideale per aree ristrette, questo riscaldatore a microcartuccia offre un controllo preciso della temperatura con una perdita di calore minima. Il suo design compatto si adatta a canali portautensili stretti e dispositivi di piccole dimensioni, offrendo prestazioni affidabili in attività di riscaldamento con vincoli di spazio. Visualizza il prodotto →
Selezionare un elemento riscaldante a cartuccia non significa scegliere il modello più costoso o più potente. Il percorso corretto è leggere prima la dimensione del foro praticato e la posizione della fonte di calore, confermare la temperatura di lavoro, quindi scegliere la densità di watt e la struttura del terminale. Per applicazioni incerte, inviare il disegno di foratura al team tecnico del fornitore in modo che possano fornire una specifica chiara prima della decisione di acquisto. Un elemento opportunamente selezionato può funzionare sul campo per decine di migliaia di ore. Se l'applicazione non rientra nei range standard, inviare il disegno di foratura al il team di contatto del produttore per una revisione pratica.

Come seleziono la giusta densità di potenza per un riscaldatore a serpentina a canale caldo?
Aug 19,2026
Produttore di tubi per il riscaldamento dell'aria | 30 anni di elementi riscaldanti elettrici personalizzati
Sep 02,2026Il tuo indirizzo email non verrà pubblicato. I campi richiesti sono contrassegnati *